はじめに
前回は、補助ボイラの水管理のうち、スケール、浮遊物、スラッジについて整理しました。
今回は、ボイラ水管理の続きとして、プライミング・フォーミング・アルカリ度について整理します。
補助ボイラでは、蒸気を発生させるときに、できるだけ乾いた蒸気を取り出すことが大切です。
しかし、ボイラ水の状態が悪かったり、蒸発量が急に増えたりすると、蒸気中に水滴や不純物が混入しやすくなります。
このときに関係するのが、プライミングやフォーミングです。
また、ボイラ内部の腐食防止やスラッジの排出には、ボイラ水の酸消費量、つまりアルカリ度の管理も重要になります。
プライミングとは
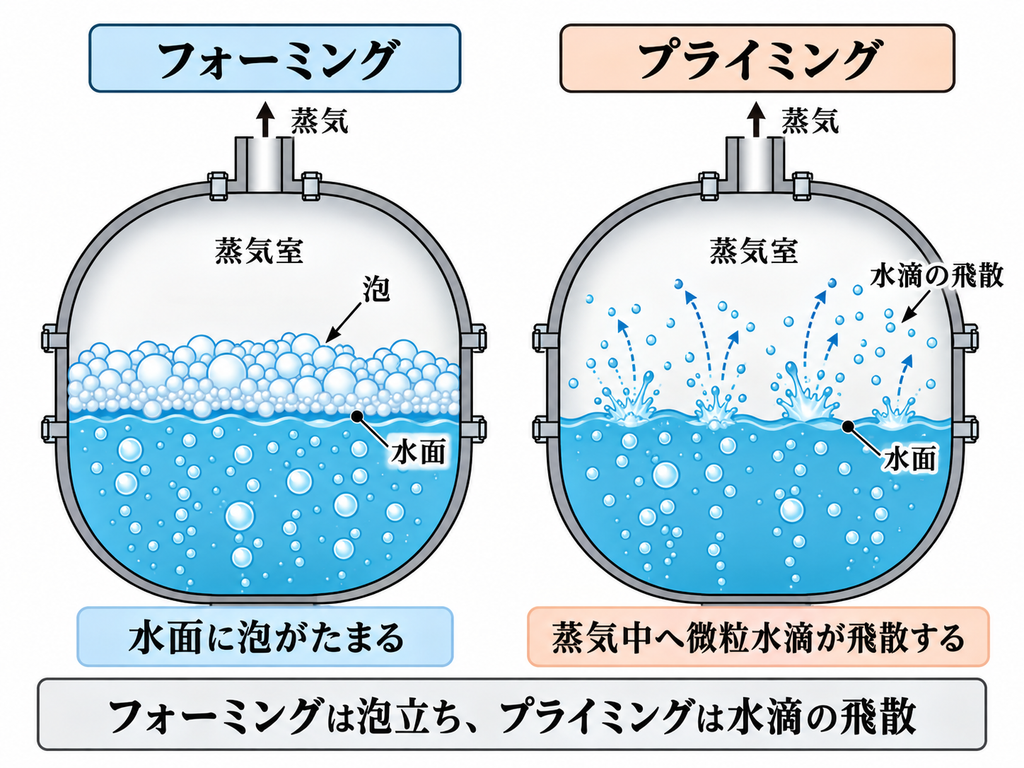
プライミングとは、ボイラ水面で発生した蒸気泡が破れるときに、細かい水滴が蒸気室中へ飛び散る現象です。
蒸気泡は、水面に達すると破れます。
そのとき、泡を包んでいた水膜が破裂し、微細な水滴が蒸気中へ飛び出します。
この水滴が蒸気と一緒に持ち出されると、蒸気の中に水分や不純物が混入します。
つまり、プライミングは、蒸気の質を悪くする現象です。
プライミングが問題となる理由
補助ボイラから取り出す蒸気には、できるだけ水分を含まないことが求められます。
しかし、プライミングが起こると、蒸気中に水滴が混じりやすくなります。
これにより、次のような問題が生じるおそれがあります。
| 影響 | 内容 |
|---|---|
| 蒸気の純度低下 | 蒸気に水分や不純物が混入する |
| 蒸気配管への水分混入 | 配管や弁類に水分が流れ込む |
| 加熱機器への悪影響 | 乾いた蒸気が必要な機器で効率が低下する |
| ウォータハンマの原因 | 配管内に水がたまると衝撃を生じるおそれがある |
プライミングは、単なる泡立ちではなく、蒸気の品質と蒸気系統の安全に関係する現象として理解するとよいです。
プライミングの原因
プライミングの原因は、大きく物理的原因と化学的原因に分けて考えると整理しやすくなります。
物理的原因
| 原因 | 内容 |
|---|---|
| 急激な負荷増加 | 蒸発量が急に増え、水滴を巻き込みやすくなる |
| 高水位 | 水面が高くなり、蒸気空間が小さくなる |
| フォーミング | 泡立ちにより水分が蒸気側へ持ち出されやすくなる |
| 気水分離装置の不良 | 水分を十分に分離できなくなる |
| 蒸気部容積や蒸発水面の減少 | 水滴が蒸気側へ飛散しやすくなる |
| 蒸気速度の増加 | 水滴を巻き上げやすくなる |
化学的原因
| 原因 | 内容 |
|---|---|
| ボイラ水濃度が高すぎる | 塩類が多くなり、蒸気への水分混入を助長する |
| 溶解固形分が多い | 水面の状態が悪くなる |
| シリカの影響 | 蒸気中へ溶け込む場合がある |
| 油脂類が多い | 泡立ちやすくなる |
| 有機物の混入 | アルカリ性物質と作用して、せっけん状物質を生じることがある |
ここでは、原因を全部丸暗記するよりも、まず次のように覚えると分かりやすいです。
水位が高い、蒸気の出方が急、ボイラ水が濃い、油分や不純物が多いと、プライミングが起こりやすい。
フォーミングとは
フォーミングとは、ボイラ水面に泡が発生し、その泡が消えにくくなる現象です。
日本語では「泡立ち」と考えると分かりやすいです。
泡が水面に層状にたまると、蒸気と一緒に水分や不純物が持ち出されやすくなります。
そのため、フォーミングはプライミングやキャリオーバの原因にもなります。
アルカリ度が高すぎる場合
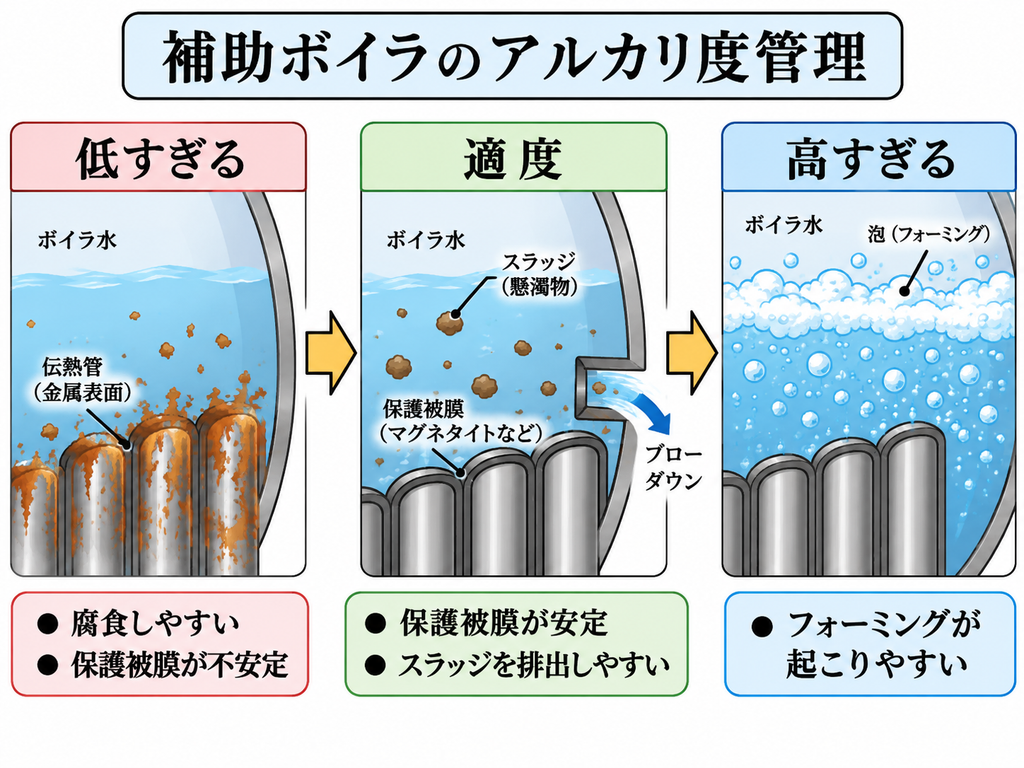
ボイラ水のアルカリ度が高くなりすぎると、ボイラ水中の微量の油脂分などと反応し、せっけん状の物質を生成することがあります。
また、水面の表面張力が変化し、沸騰水面で発生した気泡が消えにくくなることがあります。
その結果、フォーミングが起こりやすくなります。
ここは試験でも間違えやすいところです。
「アルカリ度が高すぎるとプライミングの原因となる」とだけ覚えるよりも、
アルカリ度が高すぎる
→ せっけん状物質や表面張力の変化
→ 泡が消えにくくなる
→ フォーミング
→ プライミングやキャリオーバにつながる
という流れで理解するとよいです。
アルカリ度を適度に保つ理由
アルカリ度は、低すぎても高すぎてもよくありません。
適度なアルカリ度を保つことには、次のような目的があります。
| 目的 | 内容 |
|---|---|
| 腐食防止 | ボイラ内部の鉄表面に保護被膜を安定して形成しやすくする |
| スラッジの排出 | 清浄剤によって生成したスラッジに浮遊性を与え、ブローで排出しやすくする |
| シリカ対策 | シリカを可溶性の形にして、ブローで排出しやすくする |
| 気水共発の防止 | 過度な濃縮や泡立ちを避け、蒸気への水分混入を防ぐ |
ボイラ水管理では、腐食を防ぐためにある程度のアルカリ性が必要です。
一方で、アルカリ度が高すぎるとフォーミングにつながることがあります。
そのため、「高ければ高いほどよい」のではなく、適度に保つことが重要です。
酸消費量とは
ボイラ水のアルカリ度は、酸消費量として表されることがあります。
酸消費量とは、ボイラ水中のアルカリ分を中和するために必要な酸の量を表すものです。
簡単に言えば、
ボイラ水がどの程度アルカリ性を持っているかを見るための指標
と考えるとよいです。
試験では、酸消費量の測定方法も問われます。
酸消費量の測定方法
酸消費量は、ボイラ水の試料に指示薬を加え、硫酸で滴定して測定します。
測定の流れは、次のように整理できます。
| 手順 | 内容 |
|---|---|
| 1 | 一定量のボイラ水を採取する |
| 2 | 指示薬を加えて着色する |
| 3 | 硫酸で滴定する |
| 4 | 変色または無色になる点を確認する |
| 5 | 中和に必要な酸の量から酸消費量を求める |
中和点の判定には、指示薬が使われます。
フェノールフタレイン指示薬を使う場合は、Pアルカリ度を見ます。
メチルレッド混合指示薬を使う場合は、Mアルカリ度を見ます。
Pアルカリ度とMアルカリ度
Pアルカリ度とMアルカリ度は、中和点をどのpHで見るかによって区別されます。
| 区分 | 指示薬 | 中和点の目安 |
|---|---|---|
| Pアルカリ度 | フェノールフタレイン指示薬 | pH 8.3付近 |
| Mアルカリ度 | メチルレッド混合指示薬 | pH 4.8付近 |
試験では、指示薬の名称とPアルカリ度・Mアルカリ度を対応させて押さえておくとよいです。
ただし、まずは「酸で中和して、ボイラ水のアルカリ度を調べる」と理解しておくことが大切です。
塩素イオン濃度と硬度
ボイラ水管理では、アルカリ度だけでなく、塩素イオン濃度や硬度にも注意が必要です。
塩素イオン濃度は、全固形物の濃度を知る目安となり、また腐食防止の面からも管理が必要です。
硬度成分は、ボイラ内でスケールとして付着し、熱効率の低下や水管の膨出・破裂などの原因になります。
また、底部にスラッジとして堆積し、腐食の原因にもなります。
| 項目 | 注意する理由 |
|---|---|
| 塩素イオン濃度 | 全固形物濃度の把握、腐食防止 |
| 硬度 | スケール付着、熱効率低下、水管の膨出・破裂、スラッジ堆積、腐食 |
ここは次回以降の内容にもつながりますが、アルカリ度とあわせて、ボイラ水試験で確認する重要項目です。
試験で押さえるポイント
今回のテーマでは、次の点を押さえておくとよいと思います。
| テーマ | 押さえるポイント |
|---|---|
| プライミング | 水面で蒸気泡が破れるとき、水滴が蒸気室中へ飛散・浮遊する現象 |
| 物理的原因 | 急激な負荷増加、高水位、フォーミング、気水分離不良、蒸気速度増加など |
| 化学的原因 | ボイラ水濃度過大、溶解固形分、シリカ、油脂類、有機物など |
| フォーミング | ボイラ水面の泡立ち。泡が消えにくくなる現象 |
| アルカリ度過大 | 油脂分などと反応し、せっけん状物質を生じ、泡立ちやすくなる |
| アルカリ度管理 | 腐食防止、スラッジ排出、シリカ対策、気水共発防止 |
| 酸消費量 | ボイラ水のアルカリ度を中和するために必要な酸の量 |
| Pアルカリ度 | フェノールフタレイン指示薬 |
| Mアルカリ度 | メチルレッド混合指示薬 |
特に、プライミングとフォーミングは混同しやすいところです。
プライミングは、水滴が蒸気側へ飛散する現象。
フォーミングは、水面に泡が消えずにたまる現象。
このように分けて覚えると整理しやすくなります。
実船では
実船では、ボイラ水の濃縮、油分の混入、水位の上がりすぎ、急な蒸気使用量の変化などに注意が必要です。
蒸気に水分が混じると、蒸気配管や加熱装置に悪影響を与えることがあります。
また、ボイラ水のアルカリ度が低すぎれば腐食の心配があり、高すぎれば泡立ちや気水共発につながるおそれがあります。
ボイラ水試験は、単なる記録作業ではありません。
補助ボイラを安全に運転し、蒸気の質を保つための重要な点検です。
おわりに
今回は、補助ボイラの水管理のうち、プライミング・フォーミング・アルカリ度について整理しました。
ポイントは、次の3つです。
- プライミングは、細かい水滴が蒸気室中へ飛散・浮遊する現象である
- フォーミングは泡立ちであり、アルカリ度過大や油脂分などが関係する
- アルカリ度は、腐食防止やスラッジ排出のために適度に保つ必要がある
ボイラ水管理は、補助ボイラの安全と蒸気の質に直結します。
次回は、補助ボイラの運転管理として、汽醸・点火・燃焼管理について整理します。
※ 海技塾は、ワンオペで運営しているため、記事の作成プロセスの一部で生成AIの技術を活用しています。AIによる生成結果はそのまま利用せず、内容を確認し、加筆・修正したうえで掲載しています。間違いを発見された場合には、コメント等でお知らせいただけますと幸いです。
